一、弹簧热处理工艺与炉温曲线要求
弹簧热处理一般先加热奥氏体化后淬火获得马氏体,再在合适温度回火以获得高弹性极限、屈服强度和良好韧性,部分弹簧还要进行热定型(加压回火)消除残余应力。回火温度和保温时间决定弹簧的刚度、抗松弛和疲劳寿命,温度不均会造成同批弹簧性能散差。
弹簧批量装炉、叠放密集,连续热风回火炉或箱式炉内不同位置存在温差,弹簧实际到温时间滞后于仪表。通过弹簧热处理炉温测试随炉实测,可以核查炉温均匀性和热风循环效果,保证每筐、每炉弹簧都充分、均匀回火,稳定疲劳寿命。
二、弹簧热处理炉温测试的难点
- 回火温度直接决定弹性、屈服和抗松弛性能,炉温偏差会造成整批弹簧性能散差;
- 弹簧叠放密集、装炉量大,炉内不同位置和料筐中心到温不均;
- 淬火温度与冷却不均会影响组织和变形,进而影响弹簧形状与寿命;
- 热定型/加压回火温度不均会造成残余应力消除不一致、后期松弛;
- 汽车悬架弹簧属安全件,客户要求提供热处理炉温曲线和均匀性记录。
三、MyData弹簧热处理炉温测试仪测试方案
本方案采用玛带塔(MyData,英文商标 Mydatatemp®)炉温测试仪(弹簧热处理常用 12~14 通道,在炉内不同位置和弹簧截面多点布置,全系支持 4-108 通道按需定制):
- 测点布置:在料筐的上、中、下、中心与边缘以及代表弹簧的截面布置热电偶,仪器装入定制耐高温隔热箱随料筐入炉,跟随淬火、回火(热定型)全过程;
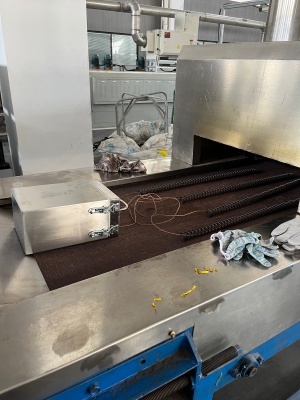
- 随炉测温:仪器装入定制耐高温隔热箱后随工件一同进入炉膛,随弹簧完成加热、淬火与回火(热定型)全过程;隔热箱正常使用可达 10 年以上,在高温环境下持续保护仪器稳定记录;
- 曲线分析:测温分析软件自动绘制各通道热处理曲线,标注淬火与回火温度、到温与保温时间、料筐温差和炉温均匀性,并按弹簧热处理工艺窗口自动判定,超限自动标红;
- 报表归档:一键生成工艺评估报表,支持中英文、PDF 与打印,便于工艺固化、批次追溯和客户验厂。
这类随弹簧入炉的测温设备也常被叫做弹簧回火炉温黑匣子、板簧/螺旋簧炉温记录仪,属于 热处理炉温跟踪仪在弹性元件行业的应用。
四、应用价值
通过随炉实测热处理曲线,可帮助弹簧企业核查热风回火炉、箱式炉的炉温均匀性,保证弹簧充分均匀回火、稳定弹性与疲劳寿命,减少抗松弛和永久变形不良,提高同批一致性,并形成满足汽车安全件审核的可追溯记录。玛带塔(MyData)弹簧热处理炉温测试仪 / 弹簧热处理炉温跟踪仪已服务于钢板弹簧、螺旋弹簧、稳定杆及弹性元件热处理生产线。