一、塑胶喷涂工艺与炉温曲线要求
塑胶喷涂是在 ABS、PC、PP 等塑料基材表面喷涂涂料后,通过烘道加热使漆膜流平、固化的工艺。与金属件不同,塑料基材耐热温度有限,烘烤温度既要达到漆膜固化所需的温度和保温时间,又必须低于基材的热变形温度,因此对升温速率、保温温度和保温时间都比较敏感。
烘道内不同位置(上、下、进风口、回风口)存在温差,工件壁厚、摆放密度也会影响实际受热。通过塑胶喷涂炉温测试掌握工件真实温度曲线,既能避免局部过热造成的变形、起泡、色差,也能防止烘烤不足导致的漆膜发软、掉漆和附着力不良。
二、塑胶喷涂炉温测试的难点
- 塑料基材热敏感、工艺窗口窄,烘道风温不等于工件表面温度,稍高就可能变形、起泡;
- 烘道上下、前后及进出风口存在温差,同一炉不同位置的工件受热不均;
- 工件壁厚、形状和装挂密度不同,大件厚壁件升温慢,薄壁小件易过热;
- 漆膜流平、固化度、色差与桔纹对温度曲线敏感,靠经验调烘道难以兼顾外观与固化;
- 换色、换料、换件后需要快速复现烘烤工艺,缺乏实测数据时调机周期长、废品率高。
三、MyData塑胶喷涂炉温测试仪测试方案
本方案采用玛带塔(MyData,英文商标 Mydatatemp®)炉温测试仪(塑胶喷涂场景常用 6~9 通道,复杂大件与长烘道可选更多通道,全系支持 4-108 通道按需定制):
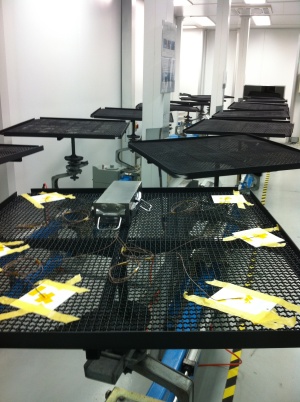
- 测点布置:在代表件的平面、边角、厚壁与薄壁位置以及烘道上、下不同高度布置热电偶,用高温胶带或专用夹具固定,必要时加挂同材质陪测件;
- 随炉测温:仪器装入标配耐高温隔热箱后随工件一同通过涂装烘道,完成升温、保温、冷却全过程,隔热箱正常使用可达 10 年以上,保护仪器在加工过程中稳定记录;
- 曲线分析:测温分析软件自动绘制各通道炉温曲线,标注达到固化温度的时间、保温时长、最高温度与升温速率,并按涂料与基材允许的工艺窗口自动判定,超限自动标红;
- 报表归档:一键生成工艺评估报表,支持中英文、PDF 与打印,便于工艺固化、批次追溯和客户验厂。
同一套设备也广泛用于金属件喷涂烤漆、粉末涂装的烘道测温,因此它还常被称作 喷涂烤漆炉温测试仪、喷涂烤漆炉温跟踪仪、涂装炉温记录仪、烘道炉温仪。
四、应用价值
通过实测工件温度而非烘道设定值来管控塑胶喷涂烘烤工艺,可帮助涂装企业把烘烤曲线稳定在涂料固化与基材耐热的双重窗口内,减少塑料件变形、起泡、色差以及漆膜发软、掉漆等不良,在换色换件时快速复现工艺、降低调机废品,并形成可追溯的炉温曲线与报告。玛带塔(MyData)塑胶喷涂炉温测试仪 / 塑胶喷涂炉温跟踪仪已服务于家电外壳、消费电子外壳、汽车内饰件、卫浴塑胶件等喷涂烤漆生产线。