在喷涂烤漆、粉末涂装、五金及汽车零部件涂装中,涂层需要在烘道(固化炉)内按规定的温度和时间完成固化。温度不够、时间不足会导致涂层固化不完全、附着力差;温度过高又会造成涂层失光、变色甚至分解。因此用炉温测试仪实测固化曲线,是涂装质量控制的重要手段。
一、涂装烘道测温的特点
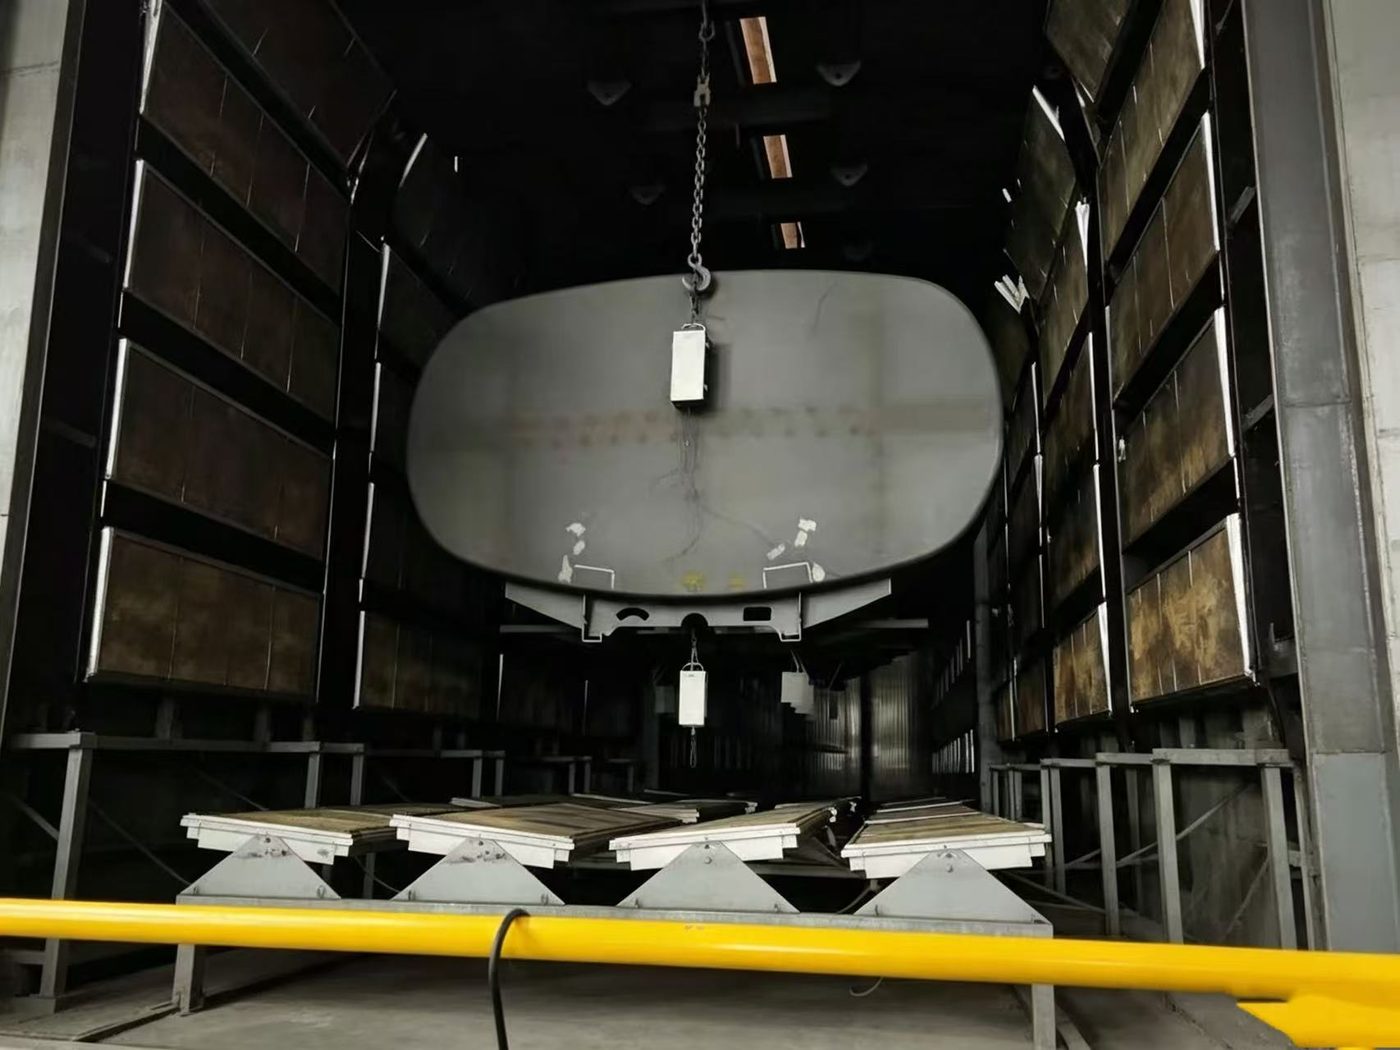
涂装烘道多为连续隧道式,工件挂在输送链上依次通过升温区和保温区,整体工艺时间较长,属于“升温—长时间恒温固化—冷却”的曲线类型,核心是让工件温度达到固化要求并保持足够时间。
二、测点如何布置
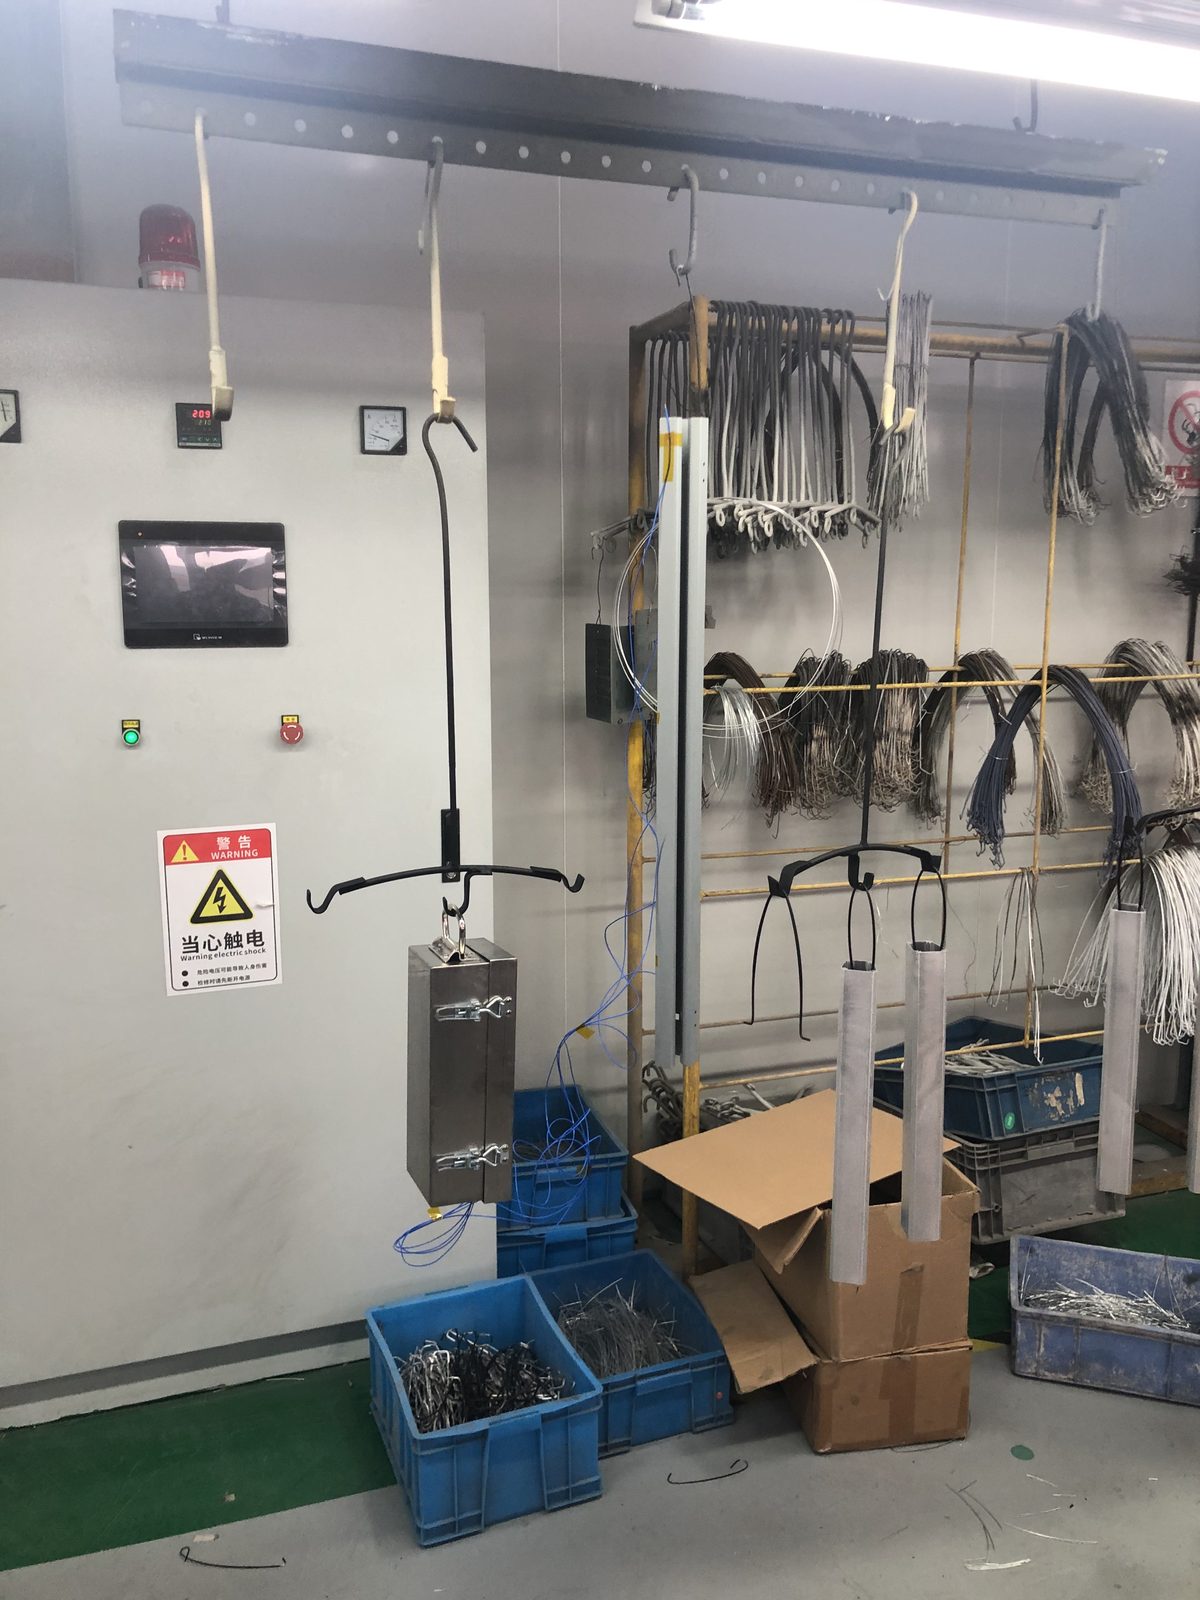
通常在工件的不同位置(最厚处、最薄处、边缘、内腔或遮蔽处)布置热电偶,找出升温最慢、最不利的位置;必要时加测炉气温度。挂具和工件大小不同会造成温差,布点要能反映真实情况。通道配置可参考《几通道够用》,固定方法见《热电偶固定方法》。
三、隔热箱如何配置
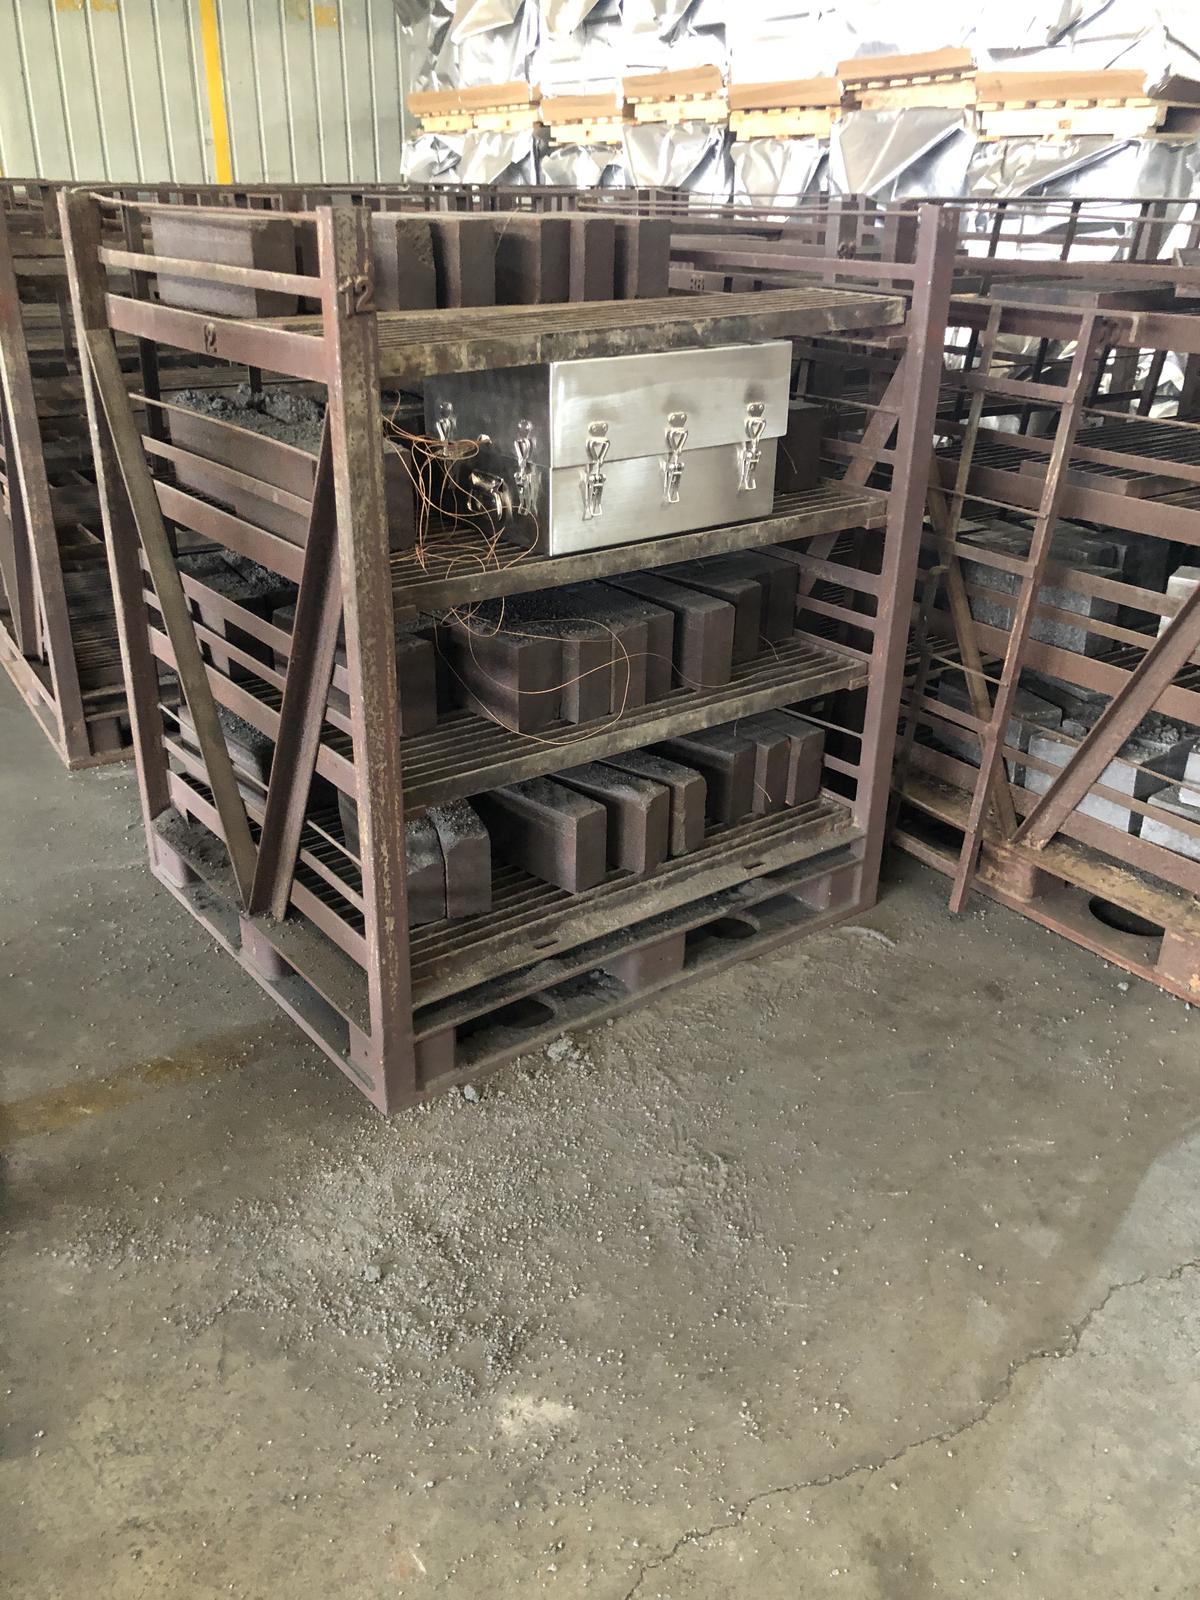
涂装烘道温度较高、工件在炉内停留时间长,应按烘道温度和总通过时间配置隔热箱,保证主机在整个固化过程中不过热。高温或长烘道工况可按需定制,选型见《耐高温隔热箱选型指南》。
四、固化曲线怎么判定
重点看三个方面:升温过程是否平稳、有无过快;工件达到的固化温度是否满足涂料(粉末)要求;在固化温度以上的保持时间是否充分。应以最不利测点为准,保证所有工件、所有位置都固化到位。曲线分析方法见《炉温曲线怎么看》。
五、常见涂层缺陷与温度的关系
附着力差、耐溶剂性不足、涂层发软,常与固化温度偏低或时间不足有关;失光、变色、橘皮、针孔等可能与升温过快或温度过高有关。出现缺陷时结合实测曲线调整烘道温度和链速,再重新过炉验证。
六、日常质量控制建议
换涂料颜色或批次、调整烘道和链速、设备检修后,以及日常生产中定期抽测固化曲线并留存报告,做到工艺可追溯;同时做好隔热箱的维护(见隔热箱保养)。
玛带塔为涂装行业提供炉温测试仪、耐高温隔热箱与分析软件,支持现场布点指导和定制,欢迎联系获取方案。
常见问题
问:烘道仪表显示温度正常,为什么还要测工件温度?
烘道仪表反映的是炉气设定,而工件大小、挂装位置不同,实际升温和达到固化温度的时间有差异。测工件才能确认是否真正固化到位。
问:粉末涂装一般要测几个点?
根据工件大小,常在最厚、最薄、边缘及内腔等位置布 4~8 个点以上,以最不利测点判定,复杂件应增加测点。
问:固化时间是按烘道时间还是工件时间算?
应按工件自身温度达到固化温度后的保持时间来判定,而不是简单按工件在烘道里的总停留时间。