热电偶固定得好不好,直接决定测温数据准不准。如果探头与工件接触不牢、悬空或位置错误,再高精度的主机也测不到真实温度。本文讲解常用的热电偶固定方法、布点原则和走线规范。
一、常用的热电偶固定方法
1. 高温焊接(焊珠法):用电容储能式热电偶焊接机,把热电偶测量端直接焊在金属工件表面,接触最可靠、响应最快、最耐高温,是金属工件和高温工艺的首选。
2. 铝箔胶带粘贴:用耐高温铝箔胶带把测量端平整地贴压在工件表面,铝箔导热好、固定快,适合平整表面和不便焊接的工件。
3. 高温胶带粘贴:用与工艺温度匹配的高温聚酰亚胺等胶带固定,操作方便,适合电子回流焊等中低温、表面复杂的场合。
4. 螺丝压接 / 夹具固定:把测量端压在螺丝、垫片或专用夹具下,适合有安装孔或可夹持的工件,可重复使用。
二、固定的基本要求
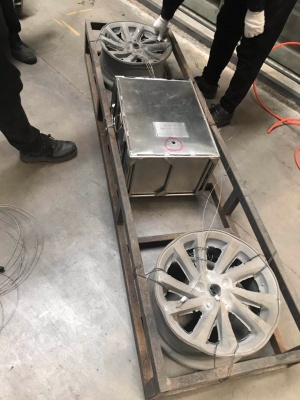
无论哪种方法,都要保证测量端紧贴工件、接触面积充分、位置准确、牢固不松动,并尽量让探头与工件一起受热,避免探头裸露在炉气中导致读数偏离。固定后轻拉热电偶检查是否牢固。
三、测点应该怎么布置
测点要覆盖“最不利位置”,通常包括:工件最厚处(升温最慢)、最薄或边缘处(升温最快)、关键工作面,必要时加测炉气温度。大件、复杂件应适当增加测点,这也决定了需要多少通道,可参考《通道数怎么选》。
四、走线与防干扰规范
热电偶导线应沿工件表面顺势布置、适当固定,避免悬空摆动;要避开传送带、风嘴、炉门等运动和高温直吹部位;导线不可过度弯折、拉扯;不同通道要做好编号对应。进炉前再核对一遍连接和固定。
五、常见错误
探头悬空或只贴在炉壁、固定不牢在炉内脱落、用了不耐温的普通胶带、测点没有代表性、走线被夹住或烫坏,都会造成数据失真。排查数据异常时可结合《炉温测试仪常见故障排查》。
正确固定和布点,是测得准的第一步。热电偶本身如何选型可看《热电偶选型与使用注意事项》。玛带塔可提供布点指导和配套固定材料,欢迎咨询。
常见问题
问:热电偶焊上去会不会损坏工件?
规范的电容焊热量集中、焊点很小,一般不影响工件使用;对外观要求高或不便焊接的工件,可用铝箔胶带或夹具固定。
问:探头能不能直接放在炉子里测炉温?
可以加测炉气温度作为参考,但工艺判定主要看固定在工件上的测点,因为工件的受热过程才是对象。
问:为什么贴了胶带数据还是偏低?
可能是测量端没有真正贴紧、胶带隔热或老化,应保证测量端直接接触工件,并使用耐温足够的铝箔/高温胶带。