一、铝钎焊工艺与炉温曲线要求
CAB 铝钎焊在可控气氛保护下,将装配好的铝制芯体加热到钎料层熔点以上、母材熔点以下的很窄温度区间并短暂保温,使钎料润湿、填缝后冷却。升温速率、峰值温度、保温时间和气氛状态都很关键:芯体大、翅片薄、热容不均,局部温度不足会虚焊泄漏,局部过温则造成翅片倒伏、芯体塌陷。
铝钎焊炉分区控制,芯体沿长度、宽度和厚度方向存在温差,炉温设定值不能代表每个焊点的实际温度。通过铝钎焊炉温测试随芯体实测,可以校准 CAB 炉各温区、网带速度和装炉方式,保证整个芯体均匀、同步达到钎焊窗口,显著降低虚焊、泄漏与过烧塌陷。
二、铝钎焊炉温测试的难点
- 铝钎焊峰值窗口很窄,炉温偏差几度就可能虚焊泄漏或母材过烧塌陷;
- 铝芯体大、翅片薄、管路与翅片热容差异大,各部位同步到温困难;
- 芯体沿长宽、厚度方向存在温差,边缘与中心、迎风与背温不均;
- CAB 炉温区和网带速度变化直接改变曲线,换型后依赖实测重新校准;
- 散热器泄漏代价高,需要实测钎焊曲线支撑工艺固化、批次追溯和客户审核。
三、MyData铝钎焊炉温测试仪测试方案
本方案采用玛带塔(MyData,英文商标 Mydatatemp®)炉温测试仪(铝钎焊大件常用 10~12 通道,沿芯体厚度、长宽方向多点布置,全系支持 4-108 通道按需定制):
- 测点布置:沿铝芯体的长度、宽度、厚度(迎风面/背风面、中心/边角)以及厚薄截面布置多个热电偶,仪器装入定制耐高温隔热箱随芯体同速通过 CAB 炉;
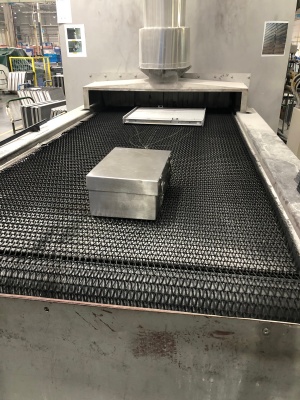
- 随炉测温:仪器装入定制耐高温隔热箱后随工件一同进入炉膛,随组件完成均匀升温、钎焊保温与冷却全过程;隔热箱正常使用可达 10 年以上,在高温环境下持续保护仪器稳定记录;
- 曲线分析:测温分析软件自动绘制各通道钎焊曲线,精确标注峰值温度、液相区停留时间、升降温速率和芯体温差,并按铝钎焊窄工艺窗口自动判定,超限自动标红;
- 报表归档:一键生成工艺评估报表,支持中英文、PDF 与打印,便于工艺固化、批次追溯和客户验厂。
这类随铝芯体入炉的测温设备也常被叫做 CAB 钎焊炉温测试仪、NB 炉温记录仪、铝散热器炉温黑匣子,是铝热交换器行业控制钎焊质量的常用炉温跟踪手段。
四、应用价值
通过随芯体实测窄窗口钎焊曲线,可帮助铝热交换器企业精确校准 CAB 炉温区与网带速度,保证芯体各部位均匀到温,大幅降低虚焊、泄漏和过烧塌陷,提高散热器、中冷器、冷凝器的一次合格率,并形成可追溯的钎焊记录满足客户审核。玛带塔(MyData)铝钎焊炉温测试仪 / 铝钎焊炉温跟踪仪已服务于汽车铝热交换器、制冷铝配件等 CAB 钎焊生产线。