常有客户问:“你们炉温测试仪测的标准温度是多少?”“我们这个产品到底该烧多少度,你们能直接告诉我吗?”这里先给一个明确结论:炉温测试仪厂家并不制定产品的工艺温度,我们提供的是“测量与判定”的工具;产品该加热到多少度、保温多久,是由材料供应商、耗材(涂料、钎料、锡膏)厂家、下游客户规范和企业自己的工艺研发部门决定的。而 AMS2750、GB/T、CQI-9、IPC 等标准规定的是“怎么测、误差容差多少、仪表精度如何”,是判定合格的尺子,同样不替你定产品温度。
一、先分清两个概念:工艺温度窗口与温度测量标准
一是工艺温度窗口(工艺规范),即某种产品、材料在某道工序中允许的温度范围与时间,包括升温速率、保温温度与时间、峰值温度、冷却速度等,它回答的是“产品该怎么烧”;二是温度测量标准(高温测量规范),即用什么精度的仪表和传感器、怎么布点、允许多大误差、多久校验一次,它回答的是“怎么测、怎么算合格”。客户问“标准温度是多少”,往往是把这两件事混在了一起。仪器厂家负责的是后者的测量执行,前者则要由材料和工艺方提供。
二、工艺温度窗口到底由谁定:五个来源
一是材料供应商。材料牌号在很大程度上决定了热处理温度,比如铝合金的固溶与时效、钢的淬火与回火、粉末冶金的烧结、铝与铜的钎焊温度,材料厂家通常会随材质给出推荐的温度范围。
二是耗材厂家的技术数据单(TDS)。粉末涂料、液体油漆的固化温度与时间,锡膏的回流曲线(例如无铅 SAC305 液相线约 217℃、峰值约 235~250℃),钎料的熔化与钎焊温度,都由耗材厂家在 TDS 中明确规定。
三是下游主机厂或客户规范。汽车、航空、电子行业的客户常在图纸、采购合同或企业标准中规定热处理、焊接、涂装的温度要求;客户规范往往比通用标准更严格,必须优先满足。
四是行业与国家标准。AMS2750(航空高温测量)、GB/T 9452《热处理炉有效加热区测定方法》、GB/T 30825《热处理温度测量》、CQI-9(热处理系统评审)、IPC-7530(群焊温度曲线指南)等,规定了测量方法、炉温均匀性容差(如 AMS2750 把炉子分为 1~6 级,均匀性容差从 ±3℃ 到 ±28℃)、仪表与传感器精度以及校验周期——它们给的是“合格判定的尺子”,而不是某一种产品的具体加热温度。
五是企业的工艺与研发部门。工艺人员会综合上述材料、耗材和客户要求,结合自家设备与产品做工艺开发,包括试烧、测温、工艺试验(DOE),最终固化成企业自己的工艺卡或作业指导书。产线上真正执行、也是炉温仪需要对照的工艺窗口,通常就写在这份工艺卡里。
三、炉温测试仪厂家负责什么
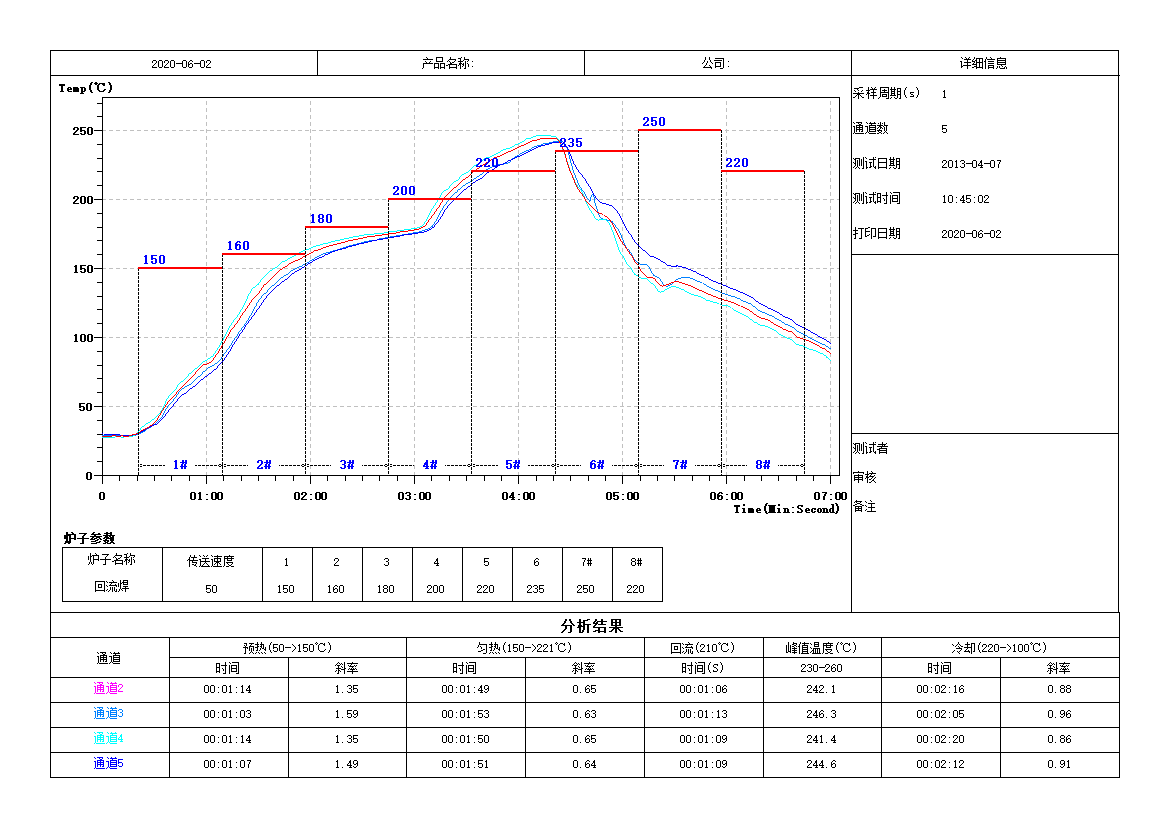
玛带塔不替客户制定工艺温度,但提供多通道炉温测试仪(炉温跟踪仪)、定制高温隔热箱、热电偶与测温附件以及炉温分析软件。我们把工件和炉内的真实温度测出来,与你给定的工艺窗口、标准容差自动对比,自动计算峰值温度、保温时间、升温与冷却速率、炉温均匀性(TUS)、系统精度(SAT)和工艺窗口指数(PWI),生成报告并判定合格与否,用于新品工艺开发验证、批量生产监控、客户验厂审核和质量问题追溯。一句话概括:工艺窗口由你和材料、工艺方确定,玛带塔做“给工艺把关的眼睛”,让温度测得准、判得清、结果可追溯。
四、拿到仪器后,工艺温度从哪里找
一是向材料、粉末/油漆、钎料、锡膏供应商索取 TDS 或材质证明,上面写有温度与时间要求;二是查阅客户图纸、合同中的工艺规范和验收标准;三是对照 AMS2750、GB/T、CQI-9、IPC 等标准中的均匀性容差与精度要求;四是如果没有现成工艺(新材料、新产品、新炉子),应由工艺研发部门做工艺试验,用炉温仪反复试烧测温,逐步收敛出合格窗口,再固化为工艺卡;最后把确定的工艺窗口上下限录入分析软件,以后每次生产自动比对、超限报警并输出报告。
总之,温度工艺标准不是仪器厂家“说了算”,而是由材料、耗材、客户和企业工艺研发共同确定;仪器厂家的职责是精准测量、客观判定、留痕可溯。玛带塔可提供炉温测试仪、高温隔热箱、热电偶与分析软件,并协助开展工艺验证、TUS/SAT 测试和标准解读,欢迎联系沟通。更多相关内容可看《TUS 炉温均匀性测试怎么做》《SAT 系统精度测试》《炉温曲线怎么看》《耐高温隔热箱怎么选》。
常见问题
问:炉温测试仪厂家能直接告诉我产品烧多少度吗?
不能、也不应该。产品工艺温度由材料牌号、耗材 TDS、客户规范和工艺部门确定,仪器厂家负责把实际温度测准并对照该窗口判定;如果材料和耗材参数都没有,应先由工艺部门做工艺开发。
问:粉末涂料、油漆的固化温度找谁要?
找粉末或油漆供应商索取 TDS,上面规定了固化温度和时间(常见粉末固化多在 180~200℃ 区间,具体以厂家 TDS 为准),再用炉温仪验证实际炉温是否达到。
问:AMS2750、GB/T 9452 规定的是产品加热温度吗?
不是。它们规定的是温度测量方法、炉温均匀性容差、仪表与传感器精度以及校验周期,属于“测量与判定的标准”;产品具体烧多少度,要看材料和工艺规范。
问:没有工艺卡、供应商也没给参数,怎么办?
这种情况要先做工艺开发:参考材料和耗材的通用范围,用炉温仪反复试烧测温,结合产品质量(焊接、固化、金相)确定合格窗口,再写成工艺卡,不能只凭炉子的设定温度想当然。
问:客户验厂要证明温度符合标准,怎么提供?
用炉温测试仪按 AMS2750、GB/T 或 CQI-9 做 TUS、SAT,软件会自动生成带曲线、数据和合格判定的报告,作为验厂和过程能力的客观证据。