钢化玻璃的强度,来自加热到接近软化点再快速均匀冷却。炉温显示正常,不等于玻璃表面温度一致;温差过大,应力不均,容易出现翘曲、波浪纹、边部碎。判断钢化炉稳不稳,要看玻璃实际经历的温度曲线。
一、炉温显示不等于玻璃温度
钢化炉靠辐射和对流加热,玻璃在辊道上移动。控制柜热电偶测的是炉膛气氛温度;玻璃温度还受厚度、颜色、吸热、辊道接触和加热元件布局影响。只抄仪表数字,不知道玻璃中心与边部差多少。
二、测点要跟着玻璃走
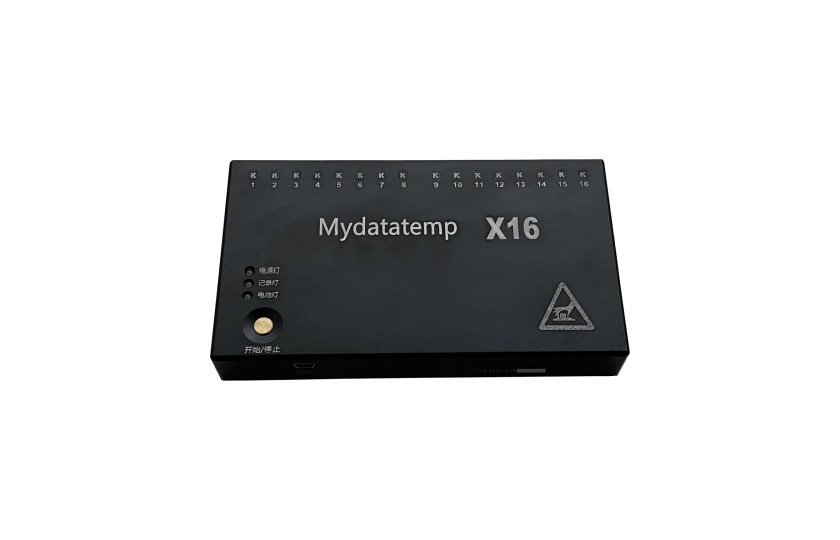
至少取中心、边部、角部;幅面宽的玻璃再沿宽度加左中右对照。多通道仪器一次进炉同时记录,才能看出同一块玻璃的温差。通道数按玻璃尺寸和测点定,不是越多越好。
三、热电偶怎么固定
热电偶贴在玻璃表面,用耐高温胶或纤维带固定,尽量薄、不改变受热。补偿导线要耐温防刮,记录仪放进隔热箱随玻璃走完加热段。固定不牢或线材碰到加热元件,曲线会失真;测前先空跑确认每个通道正常。
四、曲线重点看三件事
先看升温是否顺滑、到温是否稳定,再看同一时刻各通道温差。边部低、中心高,常见于边部散热或加热元件布局;整体升温慢,可能是装载过密或热风循环不足。先调分区温度或节拍,再复测,不要用单点瞬时值判断整炉。
五、稳定性和设备怎么选
换规格、厚度、颜色、班次后都要复测;连续三批曲线能重叠才算稳定。记录要能按通道分开导出、标清位置。选设备先确认量程、通道数、隔热箱续航和软件导出方式。玛带塔(MyData)炉温测试仪测温范围覆盖 -200~1370℃,多通道机型可同时记录玻璃中心、边部和炉膛对照点;配套炉温分析软件可依据客户需求免费调整或新增功能,报告能按测点位置分开。量程和隔热箱按实际节拍选,不能用参数上限替代工况验证。
钢化玻璃的成品率,最终落在玻璃真实温度是否均匀。把测点贴到玻璃上、把曲线按位置分开看,再调整炉子,比盯着控制柜数字更接近问题本身。